


Uma estratégia abrangente para melhorar a precisão de fabricação de pás de turbina
Como um componente chave da conversão de energia dinâmica do gás, a precisão dimensional das pás da turbina não está apenas relacionada ao fato de a turbina a gás poder ser instalada sem problemas, mas também à chave para garantir sua operação segura. As peças das pás da turbina são superfícies espaciais complexas com espessura irregular, e o processo de fundição de precisão de investimento indefinido é complicado, em que cada estágio tem impacto na precisão dimensional da pá final, e é difícil levar em consideração as características geométricas de flexão da lâmina e deformação por torção e curvatura da lâmina apenas com base no método de redução da superfície do molde. Durante o processo desde o molde de cera até a fundição da lâmina, não apenas ocorrerá o encolhimento do volume, mas também as características geométricas mudarão até certo ponto, o que fará com que o tamanho da peça fundida fique desalinhado. Portanto, no processo de produção real, cada elo da fabricação das pás da turbina precisa ser medido e controlado com precisão. Já na década de 1970, o Reino Unido e os Estados Unidos alcançaram resultados notáveis na tecnologia de controle do núcleo e são usados para fundição. Nos últimos anos, os scanners ópticos e a medição computadorizada de tomografia industrial (TC) de uma pá de motor de turbina a gás em países estrangeiros exigem que a precisão da medição da pá seja controlada dentro de 50 a 80 μμm, e a tolerância permitida seja controlada dentro de ± ± 0,5 mm. Além disso, através do registro no modelo CAD, a distorção e deformação de cada parte da lâmina pode ser refletida diretamente [51-52].
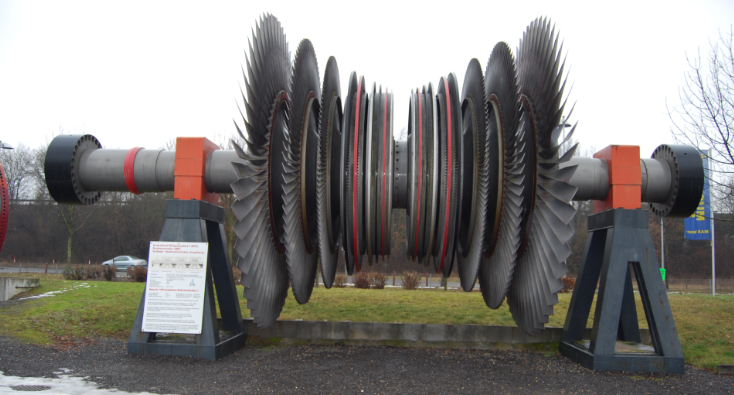
Devido ao papel crítico das pás e à dificuldade da tecnologia de fabricação, o controle do formato das pás da turbina é considerado uma tecnologia altamente essencial em países estrangeiros, e seus resultados de pesquisa raramente são divulgados. A tecnologia de teste das pás do motor de turbina a gás na China ainda está em processo de desenvolvimento. Em termos de padrões de tecnologia de teste, os padrões da indústria de aviação nacional para referência são apenas HB5647-98 e HB20126-201. Portanto, alguns fabricantes nacionais e instituições de pesquisa apresentaram seus próprios requisitos técnicos de teste e aceitação para aceitação interna, o que é conveniente para o gerenciamento de aplicações. Neste processo, eles são combinados com meios de tecnologia de medição estrangeiros e, dependendo se o dispositivo de medição está em contato com o objeto medido, o método de medição da pá do motor de turbina a gás é dividido em contato e sem contato. Os métodos de medição de contato incluem principalmente: método de medição de modelo padrão, método de medição de indutância e método de medição de três coordenadas. Os métodos de medição sem contato incluem principalmente: medição por varredura a laser, detecção ultrassônica, medição por visão de máquina e medição CT industrial [53]. Além disso, atualmente, alguns pesquisadores realizaram pesquisas sobre o controle do tamanho da lâmina com base em simulação numérica, e o acúmulo e transmissão de erros com base em big data e simulação numérica tornou-se um método importante para o desenvolvimento futuro.
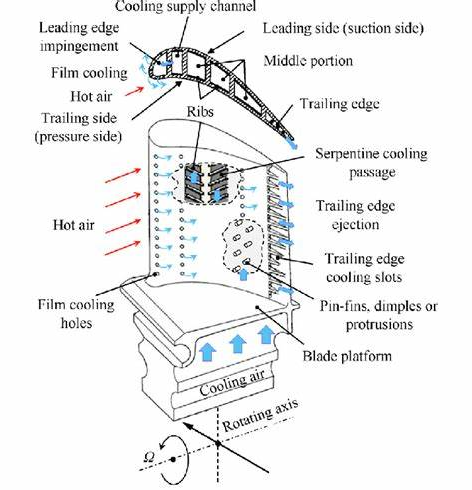
Com base nas características estruturais e nas características do processo de fundição das pás cilíndricas/de cristal único da turbina a gás, o controle da precisão dimensional de todo o processo de fundição de precisão é a chave para melhorar a taxa qualificada do tamanho da pá. Com base nisso, este grupo de pesquisa adota o método de medição por varredura a laser 3D e o método de medição CT industrial, combinado com coordenadas tridimensionais e métodos de detecção ultrassônica, para realizar a detecção de defeitos e medição de tamanho para o processo de preparação de todo o processo de pás de motores de turbina a gás. (molde em branco de cera, núcleo em branco, núcleo cerâmico, núcleo de prensa de cera, molde com cera, molde sem cera, fundição). A precisão dimensional e o modelo de controle de erros de todo o processo de preparação das pás da turbina foram estabelecidos.
FIGO. 18 mostra a análise dos resultados da medição do tamanho das pás de aspectos-chave, como a peça bruta, o núcleo e a fundição de pás de turbina de grande porte de um certo tipo de turbina a gás desenvolvida por nós. Para peças fundidas, consulte DCPG5 em GB/T 6414--2017, a tolerância permitida é±±00,5mm e a precisão da medição deve ser controlada em 120μμm; A tolerância permitida do núcleo cerâmico é de ± ± 0,3 mm, e a precisão da medição deve ser controlada em 80 μμ
m. No processo de desenvolvimento da pá, o controle da precisão dimensional será realizado para todas as pás preparadas em todo o processo, e a precisão dimensional e os erros nas etapas de blank, núcleo e fundição durante o processo de preparação da pá do motor de turbina a gás serão analisados com a ajuda do software de verificação reversa Geomajic-Control ou GOM. O desvio dimensional e a lei de deformação de todo o processo de preparação da lâmina foram revelados preliminarmente. Os resultados mostram que os métodos de medição não destrutivos, como varredura a laser 3D, tomografia computadorizada industrial e testes ultrassônicos, podem atender aos requisitos de precisão de medição de um certo tipo de pá de motor de turbina a gás. O método de medição tridimensional por varredura a laser pode obter o contorno dos principais componentes intermediários, como a lâmina, o molde de cera e o núcleo cerâmico do motor da turbina a gás, e pode avaliar com precisão a deformação torcional da lâmina. A CT industrial pode não apenas detectar os defeitos internos do núcleo cerâmico, do molde de cera e da carcaça do molde, mas também medir o contorno, a estrutura da cavidade interna, a espessura da parede e outras peças importantes com alta precisão. A inspeção ultrassônica pode medir com precisão a estrutura da espessura da parede do molde e da lâmina de cera. Esses métodos de medição avançados garantem a medição do tamanho e o controle preciso de todo o processo de pás de turbina de grande porte, especialmente a medição do tamanho do invólucro do molde com base na tecnologia de detecção industrial CT, que pode extrair a estrutura da cavidade interna do invólucro do molde e comparar com o modelo, realizando assim a medição precisa do tamanho da carcaça do molde, o que é impossível de conseguir com os métodos de medição tradicionais.
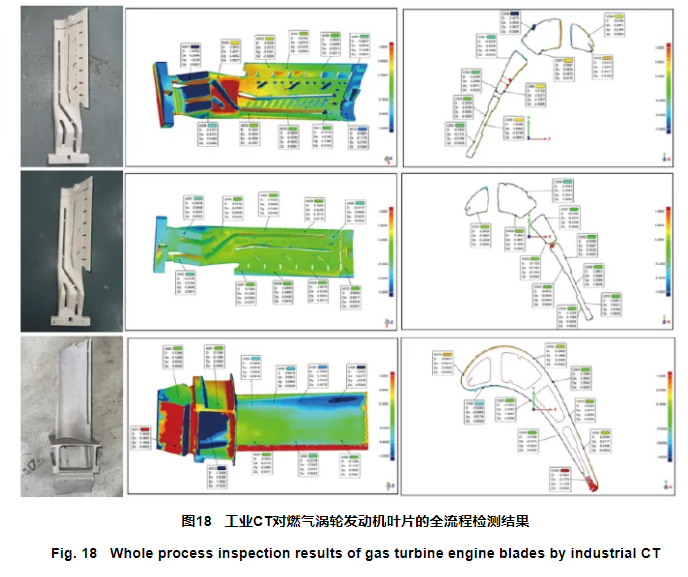
Atualmente, os métodos de teste que estão gradualmente amadurecendo e sendo colocados na aplicação de engenharia de pás de motores de turbina a gás encurtam muito o ciclo de desenvolvimento das pás, melhoram a taxa qualificada do tamanho das pás e reduzem o custo das pás. No entanto, em relação às pás dos motores de turbina a gás, ainda existem as seguintes deficiências: especificações técnicas e sistema padrão para teste das pás incompletos, falta de meios de verificação técnica eficazes, acumulação insuficiente de dados relacionados à alteração dimensional e acúmulo de erros durante a preparação das pás, e falta de auto-avaliação. -desenvolvi software de medição e análise de tamanho de lâmina. Com a ampla aplicação da tecnologia computacional na área de fabricação de lâminas, a tecnologia de fabricação inteligente baseada em aprendizado de máquina e simulação numérica também desempenhará um papel importante no controle de erros de todo o processo da lâmina, de modo a melhorar a precisão do controle de tamanho da lâmina.


