


Solidificação direcional de lâminas de cristal único sob condições industriais usando o método de fundição refrigerado a ar desenvolvido
Neste artigo, foi estudado o efeito do resfriamento a gás no refinamento da microestrutura de lâminas de cristal único produzidas pelo processo de fundição por resfriamento a gás DGCC. O espaçamento do braço dendrítico primário (PDAS) atinge o valor mais alto no aerofólio e o valor mais baixo na plataforma da pá. Entretanto, quando o método de Bridgman é utilizado, o valor do PDAS muda ao longo da lâmina na direção oposta. O método de fundição por resfriamento a gás DGCC resulta em uma redução de cerca de 100 μm no valor PDAS na plataforma da lâmina em comparação com o resfriamento radiante convencional.
No processo de solidificação direcional da superliga à base de níquel, a estrutura do dendrito é refinada diminuindo o espaçamento do braço do dendrito primário (PDAS) e aumentando o gradiente de temperatura axial na frente de solidificação, de modo a melhorar a temperatura operacional e as propriedades mecânicas do único lâminas de cristal. No método Bridgman, a transferência de calor radiante entre a peça de trabalho e o forno limita severamente a eficácia do resfriamento do molde, reduzindo assim o gradiente de temperatura e não conduzindo ao refinamento da microestrutura dos dendritos. Portanto, a fim de melhorar a qualidade do cristal único e o rendimento do processo, métodos alternativos de solidificação direcional foram desenvolvidos, como resfriamento de metal líquido (LMC), fundição por resfriamento de gás (GCC), solidificação direcional descendente (DWDS) e resfriamento em leito fluidizado de carbono. método (FCBC).
Nos métodos mencionados acima, além do resfriamento por radiação, o resfriamento por convecção é usado principalmente para melhorar a eficiência de extração de calor da superfície do molde. Nos métodos de resfriamento de metal líquido (LMC) e resfriamento em leito fluidizado de carbono (FCBC), o invólucro do molde é imerso em um banho de resfriamento e em um leito fluidizado, respectivamente. Nos métodos de fundição resfriada a gás (GCC) e de solidificação direcional descendente (DWDS), o gás é injetado na superfície do casco para resfriar a peça fundida à medida que ela se move da zona de aquecimento do forno. O desenvolvimento contínuo de métodos de produção de pás utilizando gases de resfriamento inertes mostra o grande potencial desses métodos, pois o custo é relativamente baixo comparado ao método de resfriamento de metal líquido LMC, enquanto a microestrutura da peça é melhorada em comparação ao método Bridgman. Konter et al. demonstraram um método para fazer grandes pás de turbinas a gás (IGT) usando gases inertes resfriados, enquanto Wang et al. usou esse método para produzir pequenas pás de turbinas de aviação. Isto é suficiente para provar que o uso de gás de resfriamento inerte é uma forma eficaz de melhorar efetivamente o gradiente de temperatura e refinar a estrutura dendrítica. Embora estes métodos sejam eficazes, eles podem ter aplicações muito limitadas na fabricação de lâminas em escala industrial, especialmente onde múltiplas peças fundidas são colocadas simultaneamente em invólucros de matrizes complexos.
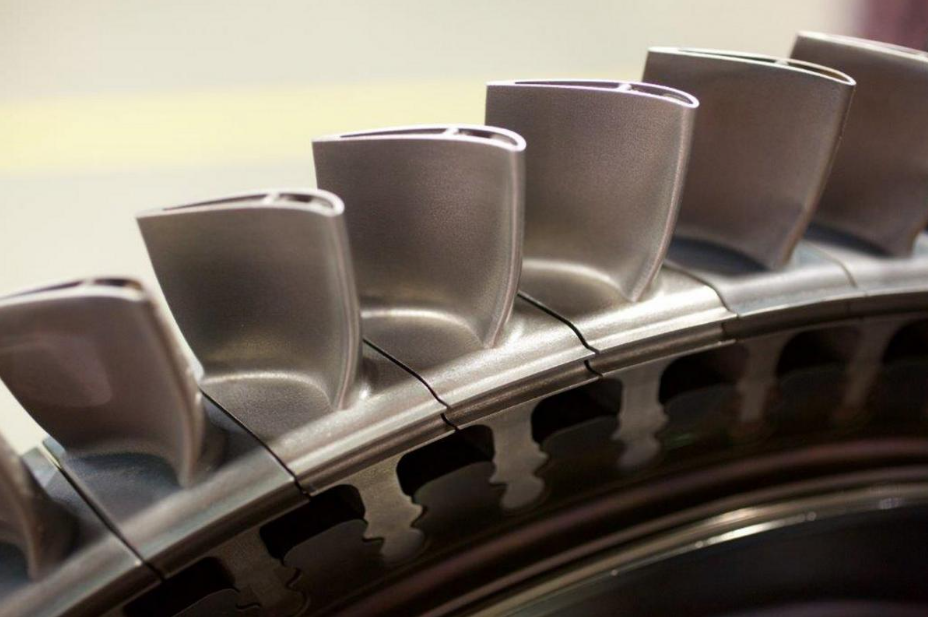
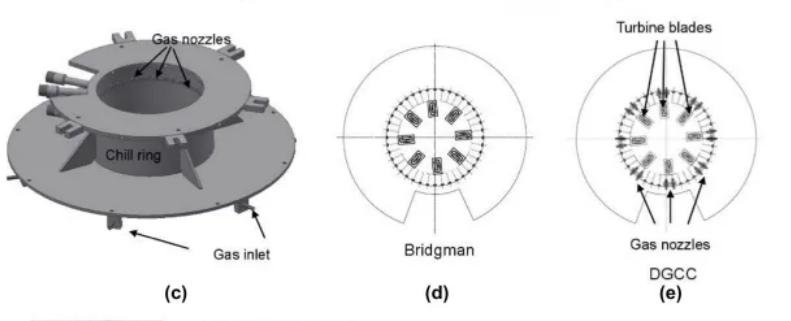
Usar um invólucro complexo com muitos componentes pode tornar muito complicada a correspondência da proteção térmica com o perfil externo do invólucro. Isto faz com que o gás flua potencialmente para cima entre os componentes, o que não conduz ao resfriamento do invólucro do molde localizado na câmara de aquecimento dentro do forno. Por sua vez, o reposicionamento do bico para baixo em direção ao anel resfriado a água pode reduzir o efeito térmico do fluxo de gás inerte na solidificação da região pastosa da peça fundida. A análise do artigo publicado mostra que os métodos de solidificação direcional utilizando gases de resfriamento têm alto potencial. No entanto, atualmente não há informações sobre a aplicação deste método a lâminas complexas de produção de moldes cerâmicos com múltiplos componentes. Portanto, Sikovok tentou desenvolver uma tecnologia de solidificação direcional em escala industrial para pás de turbina de superliga à base de níquel usando invólucros de molde de resfriamento de gás inerte, chamado método avançado de fundição por resfriamento de gás Developed Gas Cooling Casting (DGCC). Neste estudo, o invólucro do molde foi resfriado pela injeção de gás inerte em velocidades supersônicas a partir de vários bicos localizados abaixo do escudo térmico. O uso de bicos de ângulo variável pode direcionar corretamente o fluxo de gás inerte para a superfície de uma carcaça de formato complexo com múltiplas peças fundidas. O estudo descobriu que o uso de resfriamento a gás ajudou a aumentar a taxa de resfriamento e reduzir o espaçamento entre braços dendritos primários (PDAS) na plataforma de lâmina de cristal único em comparação com o resfriamento radiativo convencional no método Bridgman. Os resultados preliminares mostram que o método de fundição por resfriamento de gás DGCC pode ser usado na produção em escala industrial para produzir lâminas de superliga de cristal único de alta qualidade para motores aeronáuticos.
As peças fundidas de teste de superligas à base de níquel CMSX-4 foram solidificadas direcionalmente usando fundição de resfriamento de gás padrão Bridgman e DGCC para produzir lâminas simuladas. Para tanto, foram confeccionados dois tipos de componentes de molde de cera como base para a confecção de moldes cerâmicos [Figura 1 (f) e (g)]. Os conjuntos de molde de cera incluem um modelo de placa de resfriamento de 250 mm de diâmetro, um sistema de vazamento, um copo de vazamento, oito lâminas simuladas e catadores e levantadores de cristal.
As lâminas são colocadas conforme mostrado na Figura 1 (f). Os componentes são então imersos em uma pasta cerâmica, seguida por partículas de alumina aspergidas em um leito fluidizado para formar o primeiro revestimento do molde. Mulita foi usada na segunda camada. As duas etapas acima foram repetidas para obter um total de nove camadas, com espessura média de cerca de 7 mm para a parede da casca [Figura 1 (g)].
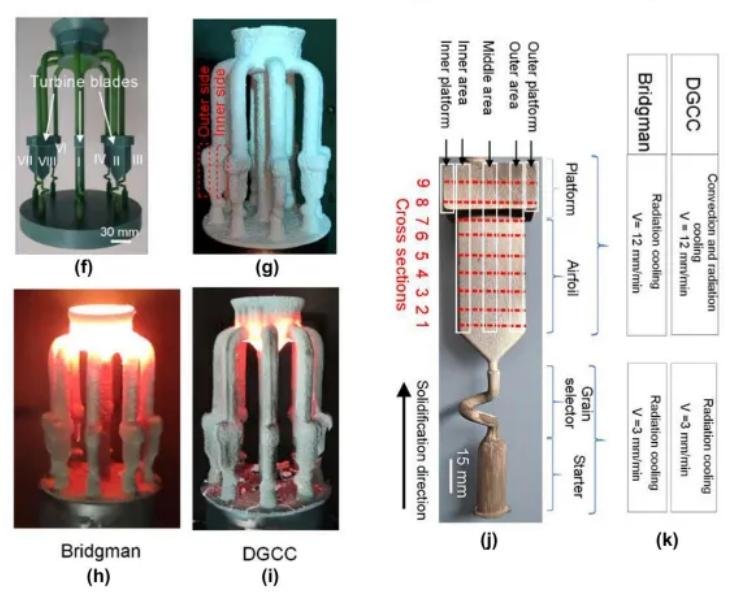
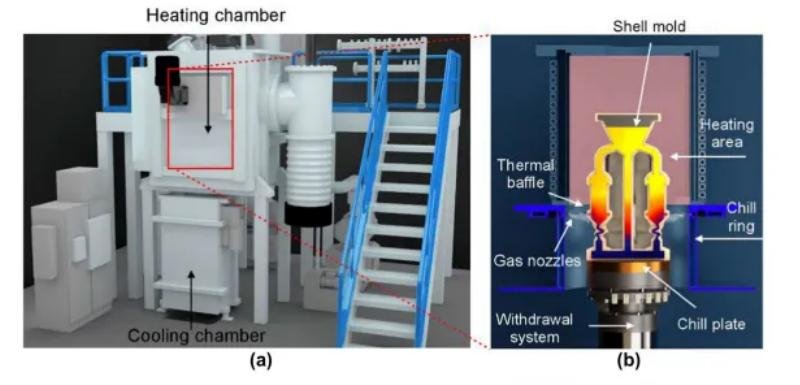
O molde de cera derrete a partir do interior da carcaça do molde, que é então pré-aquecido a 800 graus Celsius. Instale o molde preparado na placa fria da câmara de resfriamento do forno [Figura 1 (b)]. A primeira etapa da solidificação direcional da lâmina de cristal único foi realizada pelo método de fundição por resfriamento de gás DGCC no forno de fusão por indução a vácuo JetCaster, e gás argônio foi adicionado para fortalecer o resfriamento do molde. O forno consiste em uma câmara de aquecimento e resfriamento, um sistema de extração do molde com velocidade específica e é equipado com um sistema que pode fluir gases inertes para a câmara de resfriamento [Figura 1 (a) a (c)]. A carcaça é instalada na placa de resfriamento e transportada para a câmara de aquecimento dentro do forno, que é pré-aquecida a 1520 graus Celsius por meio de um aquecedor por indução de zona dupla com potência de 125 kW. O molde aquecido é então preenchido com superliga à base de níquel fundido CMSX-4 da mesma temperatura e retirado em taxas diferentes da zona de aquecimento do forno para a zona de resfriamento. A velocidade de arrancamento é de 3 mm/min nas regiões do starter e do seletor e 12 mm/min na região da lâmina [Figura 1(k)]. Na zona contínua (zona de transição do separador para a lâmina), a velocidade de retirada aumenta gradativamente.


